:+86 15106109009
:sales@couplingzy.com


 English
 русский
 Español
 عربى
 Português
 Deutsch
 Türk
 Indonesia

Как измерить твердость тонких азотированных слоев: почему ультразвуковые твердомеры UCI являются отраслевым стандартом
Контент
- 1 I. Основные проблемы традиционного измерения твердости азотированных деталей
- 2 II. Основные преимущества ультразвуковых твердомеров для азотированных деталей
- 2.1 1. Точность микроиндентирования, особенно подходит для тонких азотированных слоев.
- 2.2 2. Неразрушающий контроль готовых азотированных изделий.
- 2.3 3. Портативный и эффективный, поддерживает тестирование на месте.
- 2.4 4. Стабильные, повторяемые данные для контроля качества периодической термообработки.
- 3 III. Применимые сценарии
- 4 IV. Резюме
Азотирование — это основной процесс поверхностного упрочнения в машиностроении, прецизионных пресс-формах и механической обработке компонентов. Он также широко используется в деталях передачи мощности, таких как шестерни, валы и т. д. гибкие муфты вала . В результате этого процесса на поверхности заготовки образуется тонкий, плотный, сверхтвердый азотированный слой, повышающий износостойкость, усталостную устойчивость и коррозионную стойкость.
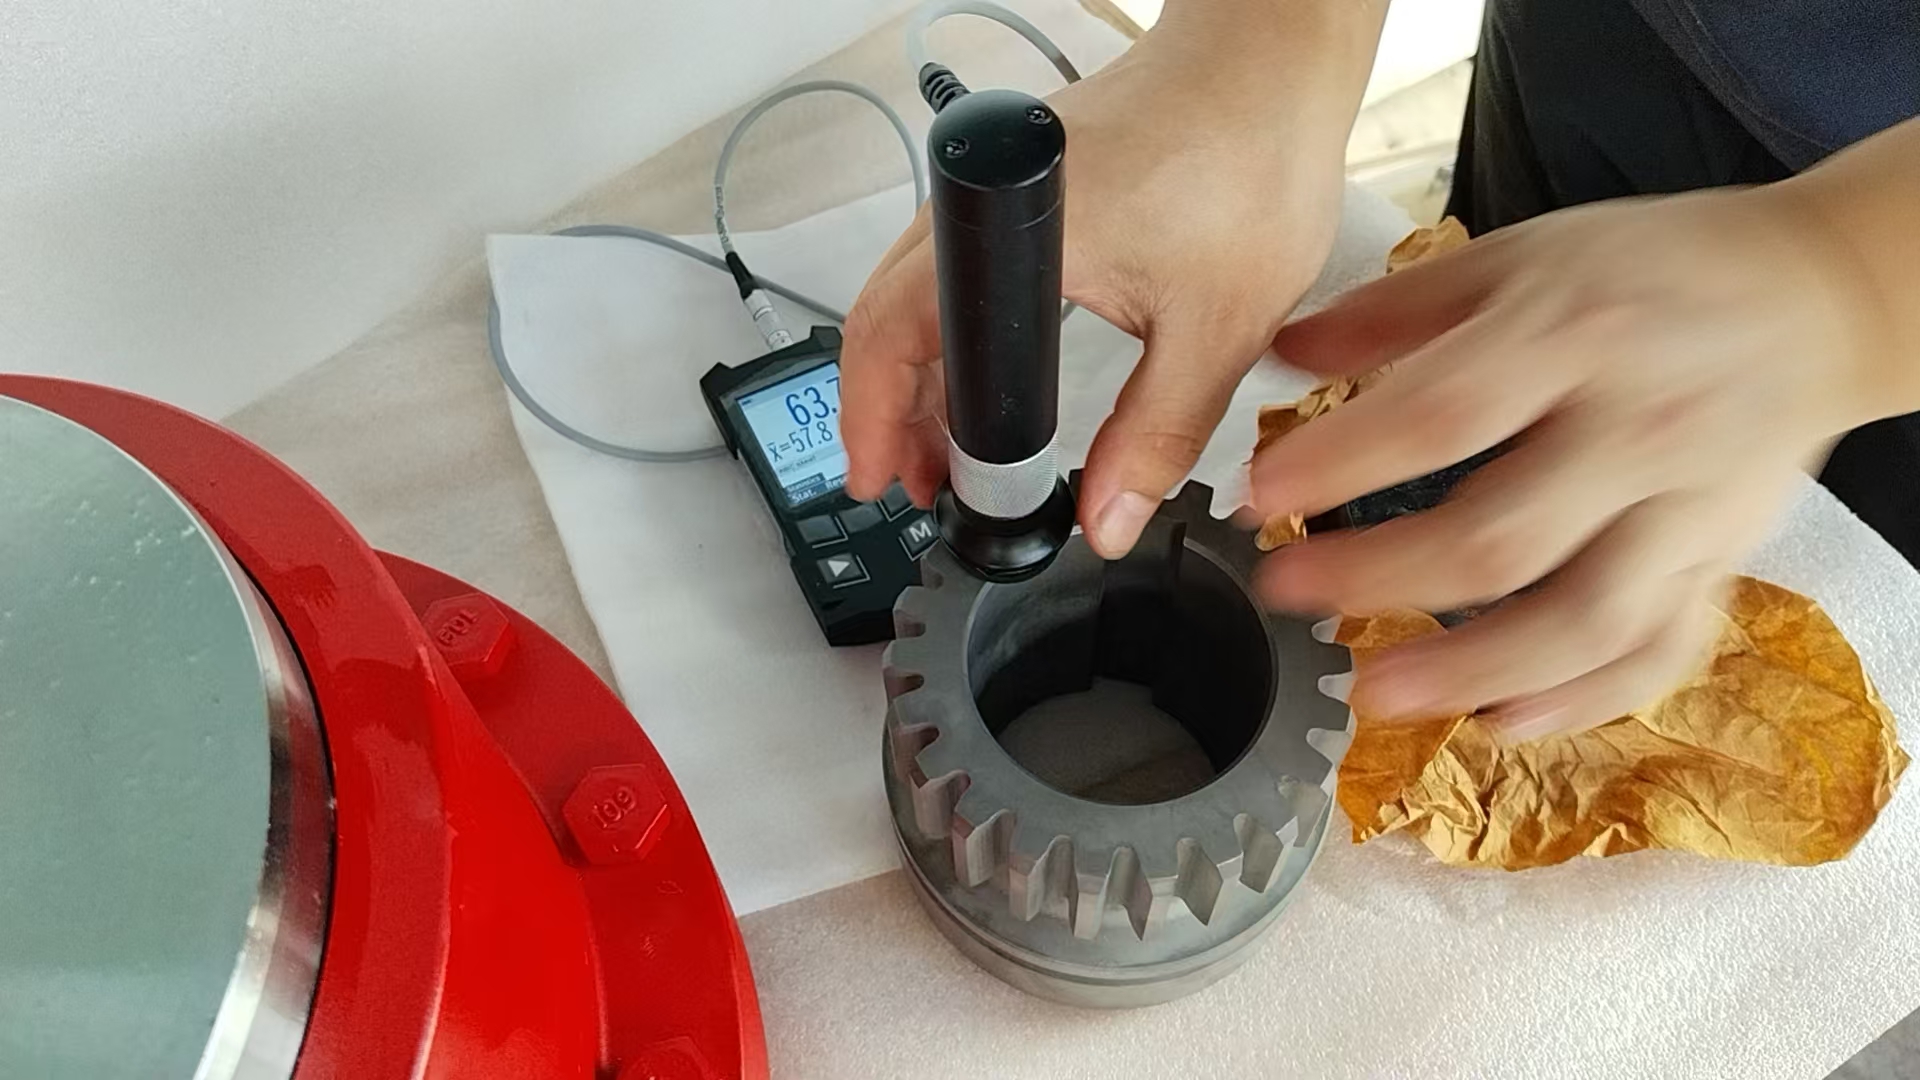
Азотированный слой тонкий и твердый. Типичная толщина составляет всего 0,1-0,5 мм, а твердость поверхности может превышать 1000 HV. Измерение твердости такого тонкого слоя и точный контроль качества азотирования уже давно являются основной задачей в отрасли термообработки. Традиционное испытательное оборудование склонно к искажению данных и может повредить детали. Проверка азотированных деталей с помощью Ультразвуковой твердомер UCI поэтому стало стандартным решением. Он широко используется для неразрушающего контроля твердости готовых азотированных изделий, а также для контроля твердости на месте при контроле качества.
I. Основные проблемы традиционного измерения твердости азотированных деталей
1. Слишком глубокие вмятины, проникающие в азотированный слой и искажающие данные.
Обычные тестеры Rockwell и настольные тестеры Vickers прикладывают высокие нагрузки и оставляют глубокие вмятины. Они легко пробивают тонкий затвердевший слой в основной материал. В этом случае показание представляет собой смешанную твердость азотированного слоя и подложки, которая не отражает истинную твердость азотированной поверхности. Это приводит к ошибкам в процессе обработки и неверным результатам контроля, а также не соответствует стандартам контроля прецизионных азотированных деталей.
2. Разрушающий контроль, который не может защитить готовые детали.
Азотированные детали в основном представляют собой изделия, прошедшие чистовую обработку, к которым предъявляются строгие требования к чистоте поверхности и целостности. Традиционное испытание на твердость является полуразрушающим или разрушающим и оставляет видимые вмятины. Это может привести к повреждению внешнего вида и характеристик детали, а также прецизионных компонентов, таких как зубчатая муфта Боковые поверхности зубьев, штифты и шейки вала можно даже сдать в металлолом. В результате возможен только выборочный контроль. 100%-ный контроль партии готовой продукции невозможен, что оставляет серьезный пробел в контроле качества.
3. Ограниченная применимость: сложные и нестандартные заготовки невозможно проверить на месте.
Настольные твердомеры громоздки и требуют доставки образцов в лабораторию. Большие формы, длинные валы и тяжелые металлическая гибкая муфта компоненты не могут быть протестированы как единое целое. На тестеры Leeb сильно влияют толщина заготовки, кривизна и шероховатость поверхности, поэтому их данные колеблются, а повторяемость плохая. Края и углы, корни зубьев, внутренние отверстия и изогнутые поверхности сложно надежно протестировать, поэтому эти методы не могут удовлетворить разнообразные производственные потребности.
II. Основные преимущества ультразвуковых твердомеров для азотированных деталей
1. Точность микроиндентирования, особенно подходит для тонких азотированных слоев.
Ультразвуковые твердомеры работают по принципу UCI (ультразвукового контактного импеданса). Углубление очень маленькое и неглубокое, поэтому оно не проникает в затвердевший слой. Тестер фиксирует истинную твердость азотированной поверхности и решает давнюю проблему точного тестирования тонких азотированных слоев.
Прибор выполняет преобразование между шкалами твердости, такими как HV и HRC. Послойное тестирование с фиксированной точкой также дает градиент твердости от поверхности к подложке. Это показывает глубину азотированной гильзы и равномерность азотирования, а также дает предприятиям точные данные для оптимизации азотирующей термообработки и корректировки производственных процессов.
2. Неразрушающий контроль готовых азотированных изделий.
Это устройство неразрушающего контроля микроповреждений. После испытаний на поверхности практически не остается видимых следов, а готовая азотированная структура и точность не пострадали. Нет необходимости вырезать или стачивать образцы из заготовки. Готовые формы, шестерни, гидравлические детали, детали валов и муфта компоненты могут быть отправлены непосредственно в сборку после тестирования. Этот метод подходит как для выборки партий, так и для 100% контроля готовой продукции, а также значительно снижает производственные потери и затраты на контроль.
3. Портативный и эффективный, поддерживает тестирование на месте.
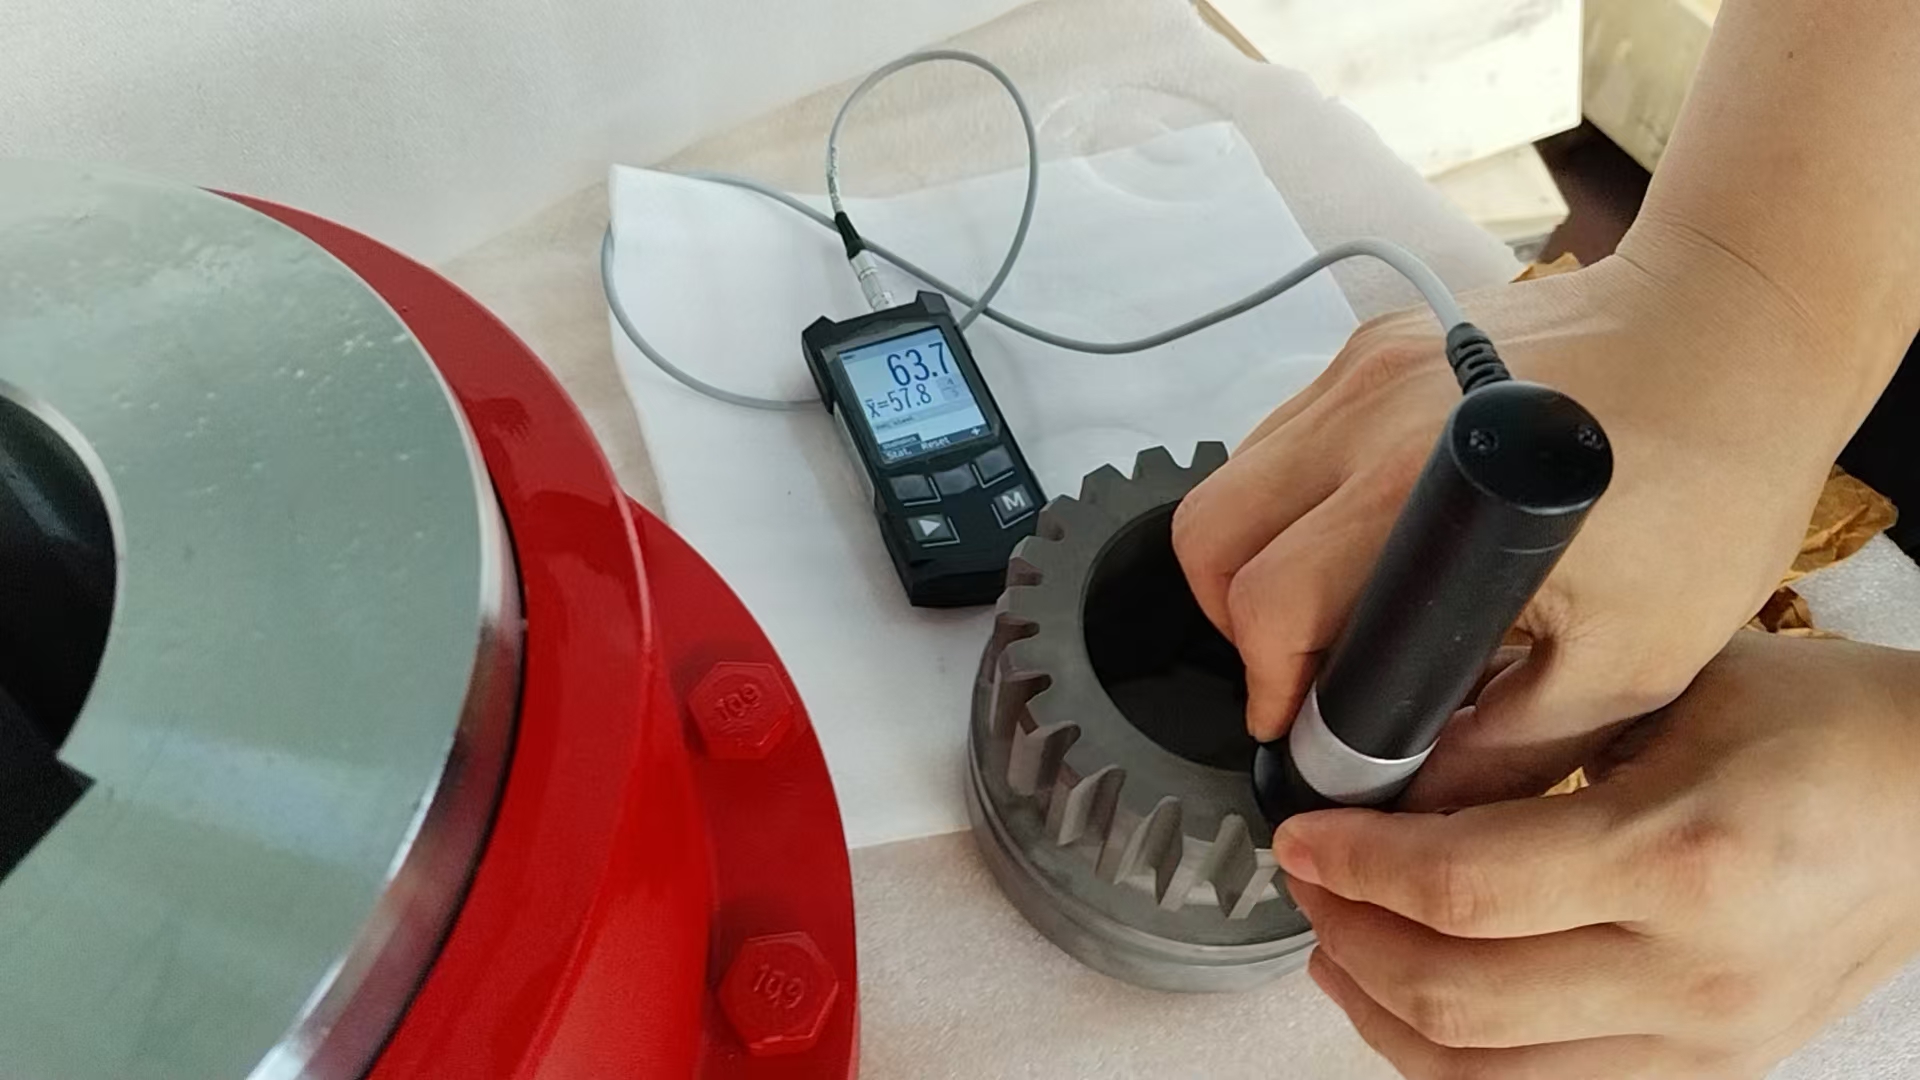
Прибор имеет легкий корпус и компактный гибкий зонд, поэтому он не ограничен требованиями к пространству настольного оборудования. Испытание может проводиться непосредственно в цехе термообработки или на производственной станции.
Он достигает изогнутых поверхностей, конических поверхностей, внутренних отверстий, корней зубьев, кромок и углов и других мест, к которым не может получить доступ обычное оборудование. Примеры включают внутренние и наружные зубья зубчатых муфт, фланцев и ступиц полумуфт . Крупные заготовки не требуют разборки и транспортировки, а детали не нужно отправлять в лабораторию. Это значительно повышает эффективность контроля и соответствует темпам промышленного серийного производства.
4. Стабильные, повторяемые данные для контроля качества периодической термообработки.
По сравнению с измерителями Leeb, на ультразвуковые твердомеры минимально влияют форма, толщина, состояние поверхности и воздействие окружающей среды, поэтому их данные стабильны и повторяемы. Они могут точно идентифицировать несоответствующие продукты, например продукты с недостаточной азотированной твердостью, неравномерным азотированием или некачественными закаленными слоями. Это помогает предприятиям создать стандартизированную и усовершенствованную систему контроля качества азотирующей термообработки и стабилизировать качество партий.
III. Применимые сценарии
Тестер хорошо подходит для азотированных деталей пресс-форм, прецизионных азотированных шестерен, валов вентиляторов, поршневых штоков, прецизионных гидравлических деталей и азотированных компонентов строительной техники. Он также подходит для ключевых деталей трансмиссии, работающих в тяжелых условиях, таких как поверхности зубьев, штифты, втулки и шлицы. зубчатые муфты, барабанные зубчатые муфты, упругие штифтовые муфты, мембранные муфты и универсальные муфты .
Эти детали служат в таких требовательных отраслях, как металлургическое оборудование, горнодобывающая техника, подъемное оборудование, портовое оборудование, насосные станции и новое энергетическое оборудование . Тестер охватывает весь рабочий процесс азотирования: входной контроль, проверку процесса и окончательную проверку перед отправкой.
IV. Резюме
Учитывая тонкослойную, высокотвердую структуру азотированных деталей, традиционное твердомерное оборудование имеет множество недостатков: недостаточная точность, повреждение деталей, ограниченные сценарии использования и низкая эффективность. Ультразвуковой твердомер UCI по принципу работы идеально подходит для контроля азотированных деталей. Его высокоточное микроиндентирование, неразрушающий контроль, портативность и стабильные данные сделали его основным оборудованием для контроля качества в отрасли азотирующей термообработки.
Как профессиональный производитель гибкие муфты вала and metal elastic element flexible couplings , Компания Zhongye Heavy Industry Technology (Zhenjiang) Co., Ltd. применяет этот метод к азотированным компонентам муфты. Каждая деталь проходит профессиональный контроль твердости с помощью ультразвукового твердомера. Это позволяет точно контролировать твердость поверхности и параметры закаленного слоя, чтобы характеристики изделия и параметры процесса полностью соответствовали техническим требованиям чертежей. На протяжении всего процесса мы защищаем целостность поверхности и качество готовой продукции. Мы поставляем высококачественные, неповреждаемые муфты, в том числе нестандартных конструкций, которые остаются надежными при тяжелых нагрузках в металлургии, горнодобывающей промышленности, подъемно-транспортных и портовых отраслях.
- Следите за нами
- О нас
- Продукция
- Преимущества
- Новости и события
- Контакт
- Серия продуктов
- Гибкие муфты с неупругими элементами
- Гибкие муфты с металлическими упругими элементами
- Гибкие муфты с неметаллическими упругими элементами
- Предохранительная муфта
- Жесткая муфта
- Свяжитесь с нами
- Тел.: +86 511 8572 3800 / +86 511 8572 3900
- Мобильный: +86 15106109009
- Email: sales@couplingzy.com
- Адрес: Китай, провинция Цзянсу, г. Чжэньцзян, зона экономического развития Даньту, ул. Гаоцзы, пр. Инбинь №1 («Чжунъе»).


